


Slévárny a tlakové lití čelí neustálému boji s tvrdohlavými nečistotami na jejich nástrojích.Zbytky separačního prostředkuahromadění uhlíkuhromadí cyklus za cyklem, zvyšuje prostoje, zkracuje životnost formy a vyvolává defekty ve finálních odlitcích. Tradiční metody čištění často problém zhoršují poškozením přesných povrchů nebo vyžadující zdlouhavou demontáž. Tryskání suchým ledem mění tuto rovnici. Poskytuje rychlé, -abrazivní čištění, které udrží formy déle ve výrobě a zároveň ochrání jejich kritické vlastnosti.

Proč jsou uvolňovací činidlo a hromadění uhlíku vážné problémy ve slévárenství a tlakovém lití
Při vysokoteplotním odlévání kovů operátoři stříkajímazadloa opakovaně uvolňovat činidla na povrchy formy. Při intenzivním žáru se tyto materiály částečně vypařují, karbonizují a tvoří lepivé vrstvy. Postupem času se spojují s oxidy, žáruvzdornými povlaky a sazemi a vytvářejí tvrdé usazeniny. Výsledek se objeví v dutinách forem, dělicích čarách, průduchech a složitých geometriích.
Tyto nánosy přímo poškozují výrobu. Ucpané průduchy zachycují plyny a vytvářejí poréznost v hliníkových nebo železných odlitcích. Nerovné povrchy způsobují špatné uvolnění, vzplanutí nebo rozměrové odchylky. Závody pak čelí vyššímu zmetkovitosti a častému přepracování. Jedna automobilová slévárna hlásila prodloužené servisní intervaly forem a znatelně nižší poruchovost poté, co tyto problémy důsledně řešila. Náklady se projevují nejen v době čištění, ale i ve ztrátách výrobních hodin, předčasné výměně nástrojů a kolísání kvality.
Nánosy na nástrojích rychle vedou ke špatnému odvětrávání, nerovnoměrnému přenosu tepla a nestabilním podmínkám odlévání.Řetězová reakce končí větším množstvím odpadu a vyššími celkovými náklady.

Tradiční metody čištění a jejich skryté náklady
Mnoho obchodů stále spoléhá na pískování, ruční škrábání, kartáčování drátěným kartáčem, chemická rozpouštědla nebo-vysokotlakou vodu. Každý přístup přináší kompromisy,-které poškozují dlouhodobou-efektivitu.
Pískovací a abrazivní média opotřebovávají dělicí čáry, zaoblené ostré hrany a poškozují jemné větrací otvory a síta. Ruční škrábání se ukazuje jako pomalé a nekonzistentní, zejména v hlubokých dutinách nebo jádrových boxech. Chemická rozpouštědla představují riziko koroze, bolesti hlavy při likvidaci odpadu a bezpečnostní obavy pro pracovníky. Vysokotlaká-voda vyžaduje úplné ochlazení, dobu schnutí a na ocelových nástrojích vytváří potenciál pro korozi.
Skutečné náklady plynou z toho, co tyto metody nutí rostliny dělat: chladit formu, rozebírat ji, přepravovat, čistit, osušit, znovu nainstalovat, znovu zahřát a znovu kalibrovat. Šestihodinový cyklus ručního čištění se stává rutinou. Tyto kroky se násobí napříč směnami a rychle narušují ziskovost.
Jak funguje tryskání suchým ledem k odstranění separačních činidel a usazenin uhlíku
Tryskání suchým ledempohání pevné pelety oxidu uhličitého vysokou rychlostí pomocí stlačeného vzduchu. Po dopadu vytvářejí pelety tři současné efekty: kinetický dopad, extrémní tepelný šok z teploty -78,5 stupňů a rychlá sublimace do plynu.
Chlad způsobuje smršťování a křehnutí vrstvy nečistot. Náraz jej odtrhne od podkladu. Expandující plyn pak zvedá a uvolňuje úlomky. Protože se suchý led mění přímo na plyn, nezůstává za ním žádná abrazivní média ani vlhkost. Operátoři mohou často čistit formy, když zůstávají teplé nebo se blíží provozní teplotě.
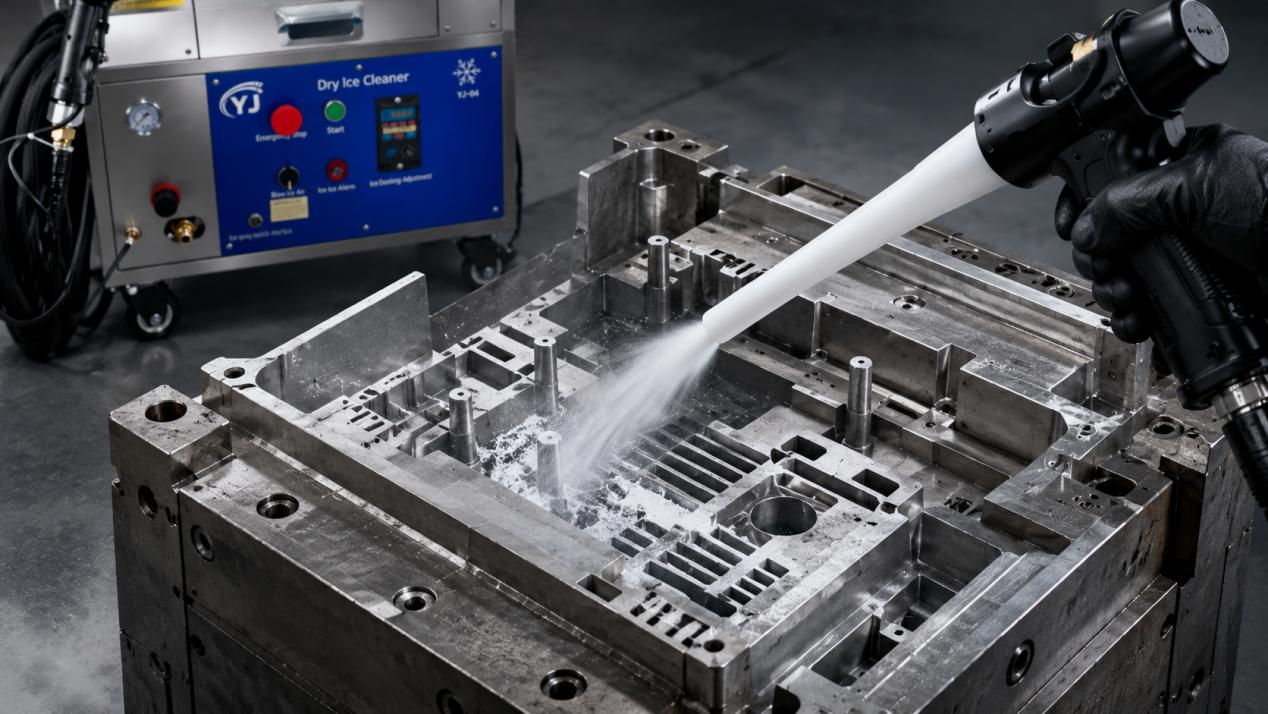
Tento proces vyniká při odstraňování zbytků separačního činidla a maziva, uhlíkových usazenin, žáruvzdorných povlaků, pryskyřic a pískových pojiv, aniž by došlo k poškození podkladových nástrojů.
Klíčové nečistoty účinně odstraněny
- Uvolňovací prostředek a zbytky maziva: Vytváří lepivé, karbonizované vrstvy na nástrojích pro tlakové lití.
- Nahromadění a spálení uhlíku-na usazeninách: Tvrdé, izolační vrstvy, které ovlivňují povrchovou úpravu.
- Žáruvzdorné povlaky, oxidy a okují: Běžné u trvalých forem.
- Zbytky pryskyřice a pískového pojiva: Ucpává ventilační otvory a geometrie jádra.
Typické provozní parametry pro slévárenské aplikace
Parametry musí být přizpůsobeny zakázce. Mnoho operací začíná s peletami o vysoké hustotě 3 mm{2}}, tlak vzduchu mezi 0,8–1,0 MPa (nastavitelný), vzdálenost trysek 15–20 cm a úhel 45 stupňů. Horké formy (rozsah 80–120 stupňů v mnoha nastaveních tlakového lití) reagují obzvláště dobře, protože teplotní rozdíl zvyšuje tepelný šok. Jemné ventilační otvory nebo tenké hliníkové nástroje používají jemnější nastavení, zatímco těžké uhlíkové trvalé formy z oceli mohou vyžadovat agresivnější parametry. Vždy testujte a dolaďujte{13}}na základě materiálu formy a tloušťky nahromadění.
Největší úspora času často pochází z toho, co proces eliminuje: chlazení, demontáž, doprava a zpětná montáž.
Specifické aplikace ve slévárenství a nástrojovém lití
Tryskání suchým ledem se přizpůsobuje jedinečným potřebám různých typů nástrojů.
Trvalé plísně a odstraňování žáruvzdorných povlaků
Trvalé formy v gravitačním nebo nízkotlakém lití- shromažďují žáruvzdorné povlaky, grafitová maziva a oxidové okují. Tryskání suchým ledem tyto vrstvy odstraní bez změny povrchové úpravy nebo rozměrové přesnosti. Operátoři efektivně čistí složité obrysy a chladicí kanály, zatímco forma zůstává na svém místě.
Jádro a čištění ventilačních otvorů
Jádrové boxy hromadí písková pojiva, pryskyřice a separační prostředky, které ucpávají štěrbinové otvory a síta. Proces dosahuje úzkých geometrií a odstraňuje nečistoty bez opotřebení přesných prvků. Mnoho sléváren hlásí dramatické snížení-závad souvisejících s větráním a mnohem méně ruční práce na detailech.
Formy pro tlakové lití a údržba dutin forem
Nástroje pro tlakové lití čelí opakovaným nástřikům maziva, které rychle karbonizuje. Čištění na místě -při provozní teplotě nebo její blízkosti minimalizuje tepelné namáhání lisovacích nástrojů. Dělicí linie zůstávají ostré, dutiny zůstávají čisté a vyhazování probíhá konzistentněji.
Všeobecné čištění sléváren a pomocných zařízení
Stejný systém ovládá lakovací zařízení, hydraulické agregáty, elektromotory, ovládací panely, potrubí a hadice. Jeden stroj podporuje širší programy preventivní údržby, jako je TPM nebo 5S.
Hlavní výhody: Snížení prostojů, prodloužená životnost nástrojů a lepší kvalita
Tryskání suchým ledemkonzistentně přináší měřitelné zisky napříč klíčovými metrikami.
Závody často zaznamenávají zkrácení doby čištění o 40–90 % v závislosti na nástroji a závažnosti nahromadění. Jádrové boxy často vykazují největší zlepšení, protože pelety se dostávají do složitých oblastí rychleji než manuální metody. Některá zařízení zkrátí více-hodinový proces pod jednu hodinu.
Nástroje vydrží déle bez abrazivního opotřebení. Dělicí čáry, průduchy a texturované povrchy si zachovávají svůj původní stav. Lepší konzistence formy se promítá do menšího počtu povrchových defektů, snížené poréznosti plynů a stabilnějších-odlitků. Míra zmetkovitosti klesá, jak se zlepšuje ventilace a uvolňování se stává předvídatelným.
Proces podporuje čistší výrobu bez sekundárních odpadních médií, odpadních vod a agresivních chemikálií. Odstraněné nečistoty se jednoduše zametou nebo vysají.
Hodnota přesahuje rychlejší čištění -, stabilizuje celý proces odlévání.
Analýza návratnosti investic: Porovnání nákladů před a po
|
Oblast nákladů |
Tradiční metody |
Výhoda tryskání suchým ledem |
|
Odstávka |
Chlazení, demontáž, doprava |
Čištění-místa při provozní teplotě |
|
Opotřebení nářadí |
Oděr a zaoblení hran |
Ne-abrazivní ochrana kritických prvků |
|
Likvidace odpadu |
Drť, odpadní voda, zbytky chemikálií |
Pouze odstraněné nečistoty; suchý led sublimuje |
|
Práce |
Opakované manuální úsilí |
Rychlejší proces se sníženou fyzickou námahou |
|
Šrot a přepracování |
Nekonzistentní stav formy |
Stabilní povrchy zlepšují kvalitu odlitku |
Vybavení a nastavení pro tryskání suchým ledem ve slévárnách
Kompletní nastavení zahrnuje spolehlivétryskací stroj suchým ledem, čistý stlačený vzduch se sušičkou a filtrací, tryskací hadicí, vhodnými tryskami a stálým přísunem pelet suchého ledu. Osobní ochranné prostředky a monitorování CO₂ doplňují obrázek. Mnoho větších operací přidává apeletizátor suchého ledukontrolovat náklady a zajistit stálou kvalitu pelet-na místě.
Výběr správného řešení tryskání suchým ledem
- Přenosné systémyvhodné pro menší obchody nebo údržbu více{0}}stanic.
- Průmyslové-blasteryzvládnout těžký uhlík a{0}}velkoobjemovou práci.
- Robotické nebo poloautomatické{0}}systémyzajistit opakovatelnost na-výrobních linkách tlakového lití.
- Peletizátory suchého ledustát se cennými, když je spotřeba vysoká nebo místní dodávky nespolehlivé.
YJCO2 navrhuje a vyrábí jak tryskací stroje, tak peletizéry na míru pro náročná průmyslová prostředí.

Bezpečnostní aspekty pro slévárny a tlakové lití
Správná ventilace a monitorování CO₂ zabraňují hromadění plynu v uzavřených prostorách. Obsluha nosí izolované rukavice, ochranu očí, ochranu sluchu a vhodný oděv. Při čištění horkých forem platí další tepelná opatření. Hadice a trysky vyžadují pravidelnou kontrolu. Odstraněné nečistoty by měly být okamžitě shromážděny, aby byl pracovní prostor čistý.
Proč zvolit YJCO2 pro vaše potřeby tryskání suchým ledem
YJCO2stojí jako přední čínský výrobcestroje na tryskání suchým ledema peletizátory. Naše zařízení slouží slévárnám a tlakovým litím po celém světě s robustními, nastavitelnými systémy vytvořenými pro nepřetržité průmyslové použití. Nabízíme vše od přenosných jednotek po zakázková automatizovaná řešení a navíc spolehlivé zařízení na výrobu pelet, díky kterému bude váš provoz soběstačný-.
Ať už potřebujete vyčistit trvalé formy, jádrové boxy nebo celé výrobní linky, náš tým vám může pomoci nakonfigurovat správné nastavení pro vaše specifické problémy.
Jste připraveni snížit prostoje a chránit své cenné nástroje?
Kontaktujte společnost YJCO2 ještě dnes pro konzultaci, doporučení zařízení nebo předvedení přizpůsobené vaší slévárně nebo provozu tlakového lití. Dovolte nám ukázat vám, jak může tryskání suchým ledem přinést čistší a konzistentnější výsledky s menším přerušením vašeho výrobního plánu.
